Desgaste del anilox: cómo detectarlo, medirlo y saber cuándo cambiarlo
Por qué se desgasta el anilox, cómo distinguir desgaste de taponamiento, cómo medir la pérdida de volumen y cuándo conviene regrabar o reemplazar el rodillo.
Por iFlexo · 28 de septiembre de 2026
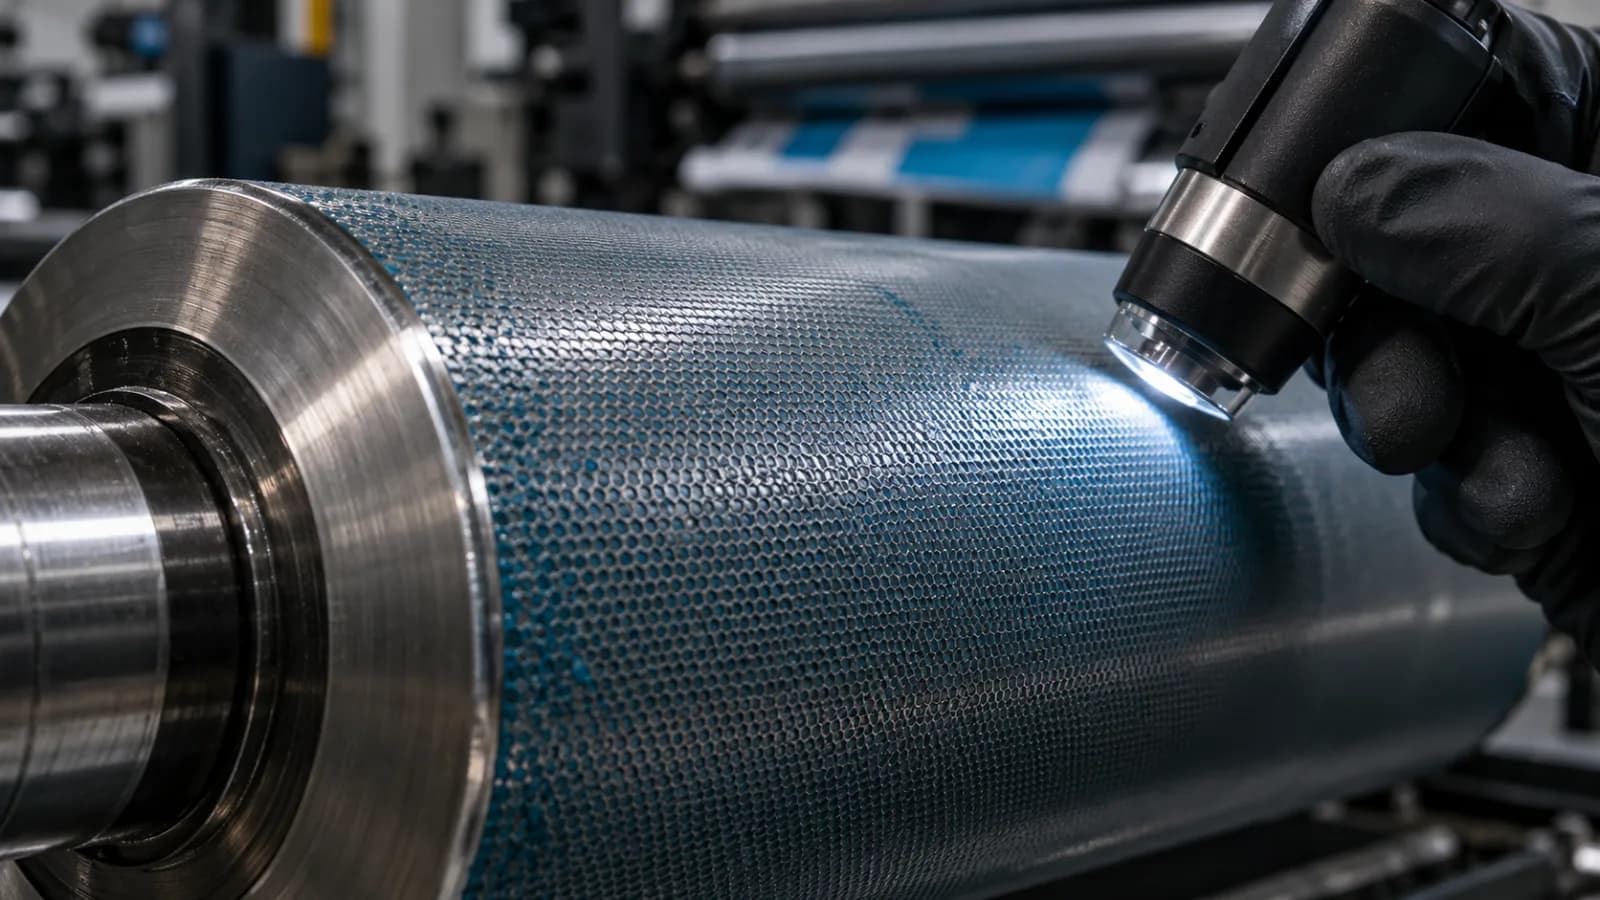
Si llevas un tiempo en el mundo de la flexografía, sabes que el rodillo anilox es el corazón del sistema de entintado. Es el rodillo que decide cuánta tinta llega a la plancha y, por lo tanto, cuánta llega al sustrato. Pero hay un enemigo silencioso que nos persigue a todos los que imprimimos: el desgaste del anilox. Y digo silencioso con toda intención, porque el desgaste del anilox es algo que no se percibe de inmediato, pero sí con el tiempo se va tratando de compensar esa pérdida de transferencia y calidad con otras variables.
En este artículo quiero desarmar por completo el tema: qué es el desgaste, por qué ocurre, cómo se manifiesta, cómo se mide y —la pregunta del millón— cuándo cambiar el anilox.
¿Qué es realmente el desgaste del anilox?
El anilox es un cilindro (normalmente de acero recubierto con cerámica de óxido de cromo) sobre cuya superficie se graban millones de celdas microscópicas mediante láser. Cada celda tiene una geometría y un volumen definido, que se expresa en BCM (mil millones de micras cúbicas por pulgada cuadrada) o en cm³/m²; para pasar de una unidad a otra se multiplica por 1,55. Si quieres profundizar en esas unidades, está la tabla de volumen del anilox en BCM. Ese volumen es lo que garantiza una transferencia de tinta constante y predecible.
El desgaste del anilox es la degradación progresiva de esas celdas y de las paredes que las separan. Con cada revolución, la cuchilla (doctor blade) raspa la superficie, la tinta abrasiva circula, y poco a poco las celdas pierden profundidad y las paredes se redondean o se erosionan. El resultado inevitable es la pérdida de volumen del anilox y, con ella, la caída de la transferencia de tinta.
El anilox no falla de un día para otro: se apaga lentamente. Por eso el desgaste es tan traicionero.
Desgaste normal vs. daño prematuro
No todo el desgaste es igual. Conviene separar el envejecimiento natural de los daños que aceleran el final de la vida útil de los rodillos anilox.
Desgaste normal del anilox
Es el que ocurre por el uso cotidiano: fricción con la cuchilla, abrasión de pigmentos y ciclos de limpieza. Se traduce en una reducción lenta del volumen de celda, cuya velocidad depende de las horas de trabajo, del tipo de tinta y de la agresividad del sistema de cuchilla. Es predecible y, si lo monitoreas, manejable.
Rayado y scoring del anilox
El rayado del anilox (scoring) son líneas circunferenciales visibles que aparecen cuando una partícula dura —una mota de tinta seca, un grano de suciedad, una rebaba metálica de la cuchilla— queda atrapada entre la doctor blade y la superficie cerámica. Ese punto de presión abre un surco que arruina la uniformidad de transferencia justo en esa banda. El rayado suele producirse por cuchillas mal seleccionadas o mal montadas, presión excesiva o contaminación en el sistema de tinta.
Taponamiento de celdas
El taponamiento no es desgaste físico del rodillo, pero simula perfectamente sus síntomas: la tinta seca o los residuos se acumulan dentro de la celda y reducen su volumen efectivo. Un anilox taponado puede perder buena parte de su capacidad de entrega sin que la cerámica esté dañada. La buena noticia es que se recupera con una limpieza profunda bien hecha; la mala es que, si se confunde con desgaste real, se toman decisiones equivocadas.
¿Por qué ocurre el desgaste del anilox?
Las causas se suman entre sí. Estas son las principales:
- Fricción de la cuchilla: una presión demasiado alta o una cuchilla inadecuada aceleran la erosión de las paredes de celda. La cuchilla solo necesita la presión mínima para dosificar parejo; lo que pasa de ahí es desgaste.
- Abrasividad de la tinta: ciertos pigmentos (especialmente blancos con dióxido de titanio y metálicos) actúan como una lija sobre la cerámica.
- Limpieza agresiva o incorrecta: cepillos metálicos, químicos inadecuados o ultrasonido mal calibrado pueden dañar la superficie.
- Manipulación y almacenamiento: golpes, caídas o guardar el rodillo sin protección generan puntos de impacto que arruinan zonas completas.
- Contaminación en el circuito de tinta: partículas duras que terminan bajo la cuchilla y rayan el cilindro.
Cómo detectar el desgaste: las señales en la impresión
Antes incluso de medir, el propio trabajo impreso te va avisando. Las señales típicas de un anilox desgastado son:
- Densidades más bajas de lo habitual con la misma tinta y el mismo montaje.
- Sólidos que ya no cierran bien, con aspecto lavado o moteado.
- Pérdida de definición en el punto de trama y en las altas luces.
- Necesidad constante de "empujar" la máquina para alcanzar el color objetivo.
- Inconsistencias de color entre tiradas del mismo trabajo.
Y aquí viene un punto que quiero subrayar porque lo he visto una y otra vez: cuando aparece el desgaste, se va tratando de compensar esa pérdida de transferencia y calidad con otras variables, como lo son la cinta de montaje, las propiedades de la tinta, e inclusive con el microtramado de las planchas flexográficas. Es decir, terminamos parcheando el sistema entero para tapar un problema que está en el rodillo. Funciona un tiempo… hasta que deja de funcionar y ya no queda margen para compensar.
Medición de anilox: pon números al problema
A ojo no basta. La única forma seria de gestionar el desgaste es la medición del anilox. FIRST, la guía de especificaciones de la FTA, lo plantea así: el volumen se mide para confirmar que un rodillo nuevo cumple lo que se pidió y, después, para seguir su desgaste y el taponamiento a lo largo de su vida. Estas son las herramientas que se usan:
Microscopio de inspección
Un microscopio portátil permite verificar la lineatura, la geometría de la celda y detectar visualmente rayado o taponamiento. Es el primer nivel de inspección y no debería faltar en ningún taller, pero ojo: el microscopio te muestra el estado de la superficie, no te dice cuánto volumen tiene el rodillo.
Medición del volumen: interferometría y método líquido
Los equipos de escaneo interferométrico reconstruyen la celda en tres dimensiones y calculan el volumen real en BCM o cm³/m², además de la profundidad y la apertura de la celda. Cada lectura cubre apenas unas decenas o cientos de celdas, así que una sola medición puede engañarte: hacen falta varias lecturas en distintas zonas. El método de volumen líquido, en cambio, mide un área de unas pocas pulgadas cuadradas con una tinta de control; su variación puede ser grande con un técnico inexperto y se reduce mucho con un operario entrenado y equipo calibrado.
Control de la superficie total
Además de puntos aislados, conviene mapear el rodillo en varias zonas a lo largo y ancho, porque el desgaste rara vez es uniforme: suele concentrarse donde más se imprime.
Ninguna de estas mediciones sirve si se hace una sola vez. Por ende, realizar chequeos programados con empresas que cuentan con equipos especializados es importante para establecer qué es lo que en verdad tienes, y no quedarse con un valor de entrega inicial que puede diferir a la realidad. El BCM que te grabaron cuando compraste el anilox es el punto de partida, no una verdad eterna: tras meses de producción, ese número ya no describe tu rodillo.
¿Cuándo cambiar el anilox?
La gran pregunta. No existe un porcentaje universal: la FTA no fija uno, y un fabricante ya entrega los rodillos nuevos con una tolerancia de ±5 % sobre el volumen especificado. Lo que sí hay son criterios sólidos para decidir cuándo cambiar el anilox:
- Pérdida de volumen medida y sostenida: compara cada medición con el volumen que tenía el rodillo cuando llegó nuevo. Cuando la caída es tal que ya no alcanzas la densidad del trabajo, es momento de regrabar o reemplazar. Ese umbral conviene acordarlo con tu proveedor de anilox, usando siempre el mismo método de medición.
- Rayado que no se limpia: si las líneas de scoring son permanentes y aparecen en la zona de impresión, ese rodillo ya no dará calidad estable.
- Densidades inalcanzables con el rodillo limpio: cuando ya has descartado tinta, cuchilla y planchas, y aun así no llegas al color, el anilox está pidiendo relevo.
- Costo de compensar mayor que costo de reemplazar: si estás gastando en más tinta, más paros y más material para sostener un rodillo agotado, cambiarlo sale más barato.
Antes de condenar un anilox, siempre haz una limpieza profunda y vuelve a medir: muchas veces lo que parecía desgaste era taponamiento y el rodillo revive. Y si toca reemplazarlo, aprovecha para revisar si la especificación sigue siendo la correcta para lo que imprimes hoy; en cómo elegir el anilox está el criterio.
Cómo prolongar la vida útil de los rodillos anilox
El desgaste es inevitable, pero su velocidad depende de ti. Estas prácticas alargan de forma notable la vida útil de los rodillos anilox:
- Selecciona correctamente la cuchilla (acero, sintética o compuesta) según tinta y sustrato, y ajusta la presión al mínimo necesario.
- Mantén un programa de limpieza regular para evitar que la tinta se seque dentro de las celdas.
- Filtra la tinta y usa imanes en el circuito de entintado para atrapar las partículas que rayan el rodillo.
- Almacena y transporta los rodillos con protección y sobre soportes adecuados.
- Lleva una ficha de vida por cada anilox: fabricante, lineatura, volumen, ángulo, edad, ubicación, limpiezas y mediciones.
Limpiar bien también es cuidar el volumen
La limpieza correcta es la línea que separa un desgaste normal de una muerte prematura. Alterna la limpieza diaria de mantenimiento con limpiezas profundas periódicas (ultrasonido, láser o químico especializado), siempre con métodos validados para tu tipo de cerámica y lineatura. Una limpieza agresiva mal aplicada desgasta tanto como semanas de producción.
Conclusión: mide, no adivines
El desgaste del anilox es progresivo, silencioso y costoso si lo ignoras. La diferencia entre un taller que sufre y uno que controla su color está en la medición de anilox sistemática: saber tu pérdida de volumen real, detectar el rayado a tiempo y tener claros los criterios de cuándo cambiar el anilox. Deja de compensar a ciegas con tinta, cinta y planchas, y empieza a poner números sobre la mesa.
Si quieres revisar con alguien si tus anilox y tus planchas están trabajando como un solo sistema, en nuestros servicios gráficos te asesoramos con criterio técnico.